


Introducerea zgardelsau din piele pentru animale de companie Introduceți pe scurt zgarda din piele pentru animale de companie și popularitatea lsau în creștere. ...
Read More


Gravoare cu laser pentru petice din piele: Achiziționarea mașinii, setări și spații libere
2026-09-21Gravoare cu laser pentru petice din piele: alegeți mai întâi golul, apoi fasciculul
Uitați-vă la cineva care rulează primul lot de plasturi pentru pălărie și eșecul apare de obicei în același loc. Mașina termină lucrarea, opera de artă este acolo, dar contrastul este slab, marginile sunt maronii, iar stratul superior de culoare s-a întins de-a lungul conturului literelor în loc să se taie curat.
Iată concluzia din față: pentru peticele din piele, plafonul de calitate a gravării este stabilit de consistența semifabricatului, nu de puterea capului laser. O mașină cu diode de 20 W bine întreținută, care lucrează cu un plasture din piele PU dintr-o singură culoare, va avea un rezultat curat în două tonuri din nou și din nou, în timp ce o mașină de CO2 prost focalizată de 60 W pe o piele groasă și tăbăcită neuniform poate strica trei piese la rând. Mașina controlează viteza și puterea de tăiere. Golul guvernează contrastul, calitatea marginilor și dacă plasturele arată în continuare imediat după trei luni pe capacul unui client.
Ce face un laser cu pielea și pielea artificială
Din punct de vedere fizic, gravarea cu laser este o ardere locală controlată. Modul în care se comportă arderea depinde în întregime de material, iar această diferență explică de ce unele ateliere se livrează în mod fiabil, în timp ce altele luptă cu aceeași problemă în fiecare săptămână.
Pe o piele vopsită, tot ce poți face este să arzi mai adânc. Contrastul vine de la carbonizare, iar carbonizarea variază în funcție de umiditate, cu cât de uniform a fost tăbăcită pielea respectivă și cu ce parte a animalului provine. Este cea mai variabilă abordare și cea mai risipitoare. Pe un plasture din piele stratificată, în care un strat superior pigmentat este lipit peste un miez contrastant, fasciculul îndepărtează stratul superior și expune culoarea de dedesubt. Rezultatul devine mai degrabă geometric decât chimic. Contrastul tău încetează în funcție de o vacă și începe în funcție de toleranța de fabricație.
Când un patch terminat prezintă margini neclare și o siglă plină de noroi, instinctul este să vină pe mașină. Mai des, un gol mai strâns îl rezolvă mai repede decât o altă după-amiază de reglare a parametrilor.
Materiale de exclus înainte de a porni laserul
Cheltuirea cu puterea și apoi descoperirea că materialul nu va funcționa niciodată este mai frecventă decât se așteaptă majoritatea cumpărătorilor. Scoate-le de pe listă înainte ca fasciculul să le atingă:
- Piele tăbăcită crom. Sărurile de crom sub căldura laser produc vapori toxici și praf purtător de crom. Despre asta este sfatul recurent „nu folosi bronzat crom” de pe forumuri. Numai extracția de calitate industrială ar trebui să se apropie de el, iar reziduurile contaminează lentilele și curelele.
- Materiale sintetice pe bază de PVC și PU foarte acoperite cu plastic. PVC-ul eliberează clorură de hidrogen, care atacă acoperirile lentilelor și oglinzile și nu face nimic bun pentru operator.
- Piele puternic unsă sau ceară. Uleiul și ceara se aprind, uneori la niveluri de putere pe care altfel le-ați considera sigure.
Ceea ce a ramas este lucrabil. Gravuri din piele tăbăcită vegetal, dar cu un contrast natural scăzut și margini întunecate. Pielea construită pentru lucrul cu laser este alegerea practică, deoarece stratul superior și miezul sunt selectate ca o pereche: o față întunecată peste un miez pal, vă oferă litere care se citesc fără post-procesare.
Înainte de a tăia: dacă nu puteți confirma cu ce a fost tăbăcită sau lipită o piele sau un material sintetic, tratați-o ca pe o problemă de extracție, nu ca pe o problemă de setări. Fumurile sunt singurul cost care nu apare niciodată pe factură până când apare.
De ce specificațiile goale mută rezultatul mai mult decât setările aparatului
Trei specificații decid ce iese de pe pat și niciunul dintre ele nu este reglabil de la panoul de control.
- Contrastul dintre stratul superior și miez. Cu cât decalajul dintre culoarea suprafeței și materialul de dedesubt este mai mare, cu atât literele sunt mai clare. O suprafață întunecată peste un miez pal este combinația clasică dintr-un motiv.
- Grosimea. Stocul de foi pentru patch-uri, coastere și coperți este în general de aproximativ 1,8 mm. Materialul mai subțire se taie mai repede, dar se încrețește sub o margine mai mare sau o cusătură cusătură.
- Suport adeziv. Semifabricatele autoadezive îndepărtează o etapă de asamblare, dar fasciculul trebuie să taie stratul adeziv într-o singură trecere. O tăietură parțială lasă adezivul să se etanșeze din nou peste tăietură, iar plasturele se rupe atunci când îl decojiți.
Notă practică: atunci când cumpărați folii în loc de petice finite, comandați două sau trei grosimi în aceeași culoare și rulați-le pe același fișier. Diferența de calitate a marginilor dintre 1,8 mm și o foaie mai subțire apare imediat și este mai ieftin să înveți asta pe mostre decât pe o serie de producție.
Când tăiați propriile forme, stocul de foi din piele sintetică cu laser este livrat cu sau fără suport adeziv și merită revizuit gama de culori și texturi din piele înainte de a te angaja la o alergare, deoarece atât nuanța, cât și granulația suprafeței schimbă cât de clar se citește un semn gravat și vrei să știi asta înainte de a începe comanda, mai degrabă decât după.
 foi din piele laser cu adeziv /fără adeziv Stoc de foi din piele sintetică laser Vizualizare produs →
Cumpărând plasturele terminat, în loc să-l tăiați pe propriul dvs., eliminați doi pași de producție: forma ajunge tăiată, chenarul ajunge cusut și tot ce faceți este să gravați. Dacă acea gravură supraviețuiește ciclului de spălare al unui client este o întrebare separată și există o privire detaliată asupra modului în care plasturii din piele cu laser rezistă la spălare, călcare și abraziune dacă un cumpărător vă cere să dovediți acest lucru.
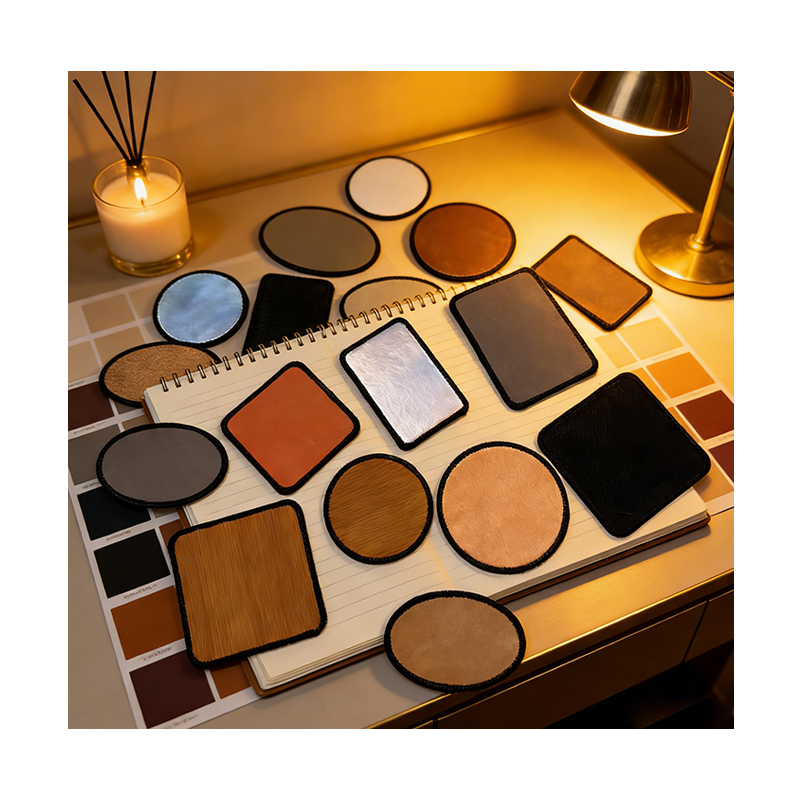 Petice Merrow rotund, laserabil, din piele, de 3 inchi, cu adeziv Plasture Merrow rotund, laserabil, din piele, cu adeziv Vizualizare produs →
Specificațiile mașinii care decid calitatea patch-urilor
Lucrările de corecție se concentrează pe două arhitecturi de mașini și ambele pot face treaba. Ceea ce le separă este pentru ce clasă de lucru este potrivită fiecare și pentru ce specificații merită plătite.
| Tip mașină | Putere tipică | Cel mai potrivit pentru | Principala limitare |
|---|---|---|---|
| Laser cu diodă | 10 până la 20 W | Loturi mici, gravare cu un singur petic, logo-uri în față, litere fine | Tăiere lentă; sub 20 W, piele din piele cu spate adeziv de 1,8 mm necesită de obicei mai multe treceri |
| Laser CO2 | 40 până la 60 W | Îmbrăcăminte de foi întregi, tăiere în loturi, tăiere într-o singură trecere a foilor adezive, tăierea peticelor cusute | Dimensiunea spotului mai mare, astfel încât tipul serif foarte fin și litere mici pot fi completate; necesită extracție reală |
| Laser cu fibră | 20 până la 50 W | Marcarea metalelor și a unor materiale plastice de inginerie | Nu este conceput pentru piele sau piele PU; de obicei, arde materialul organic în loc să producă un contrast curat |
Zona de lucru este de obicei primul blocaj pe care îl lovești în producție. Un pat mic nu va deține un aspect imbricat de patch-uri rotunde de trei inci și asta limitează producția orară, indiferent cât de bună este optica. Dacă dimensiunile loturilor dvs. cresc, uitați-vă la dimensiunile patului înainte de a vă uita la puterea nominală.
Construiește o matrice de testare înainte de a te angaja într-o alergare
Oricare ar fi afirmația manualului, începeți cu o foaie de testare și o rețea imbricată care acoperă o gamă de combinații de putere și viteză. Ceea ce cauți sunt două lucruri specifice: decorul care taie literele curat, fără un halou, și setarea cu un pas deasupra celei care taie materialul fără a-l pârjoli.
- Setați puterea și viteza liniei de bază, apoi fixați-o cu aproximativ zece la sută în ambele direcții.
- Includeți două dimensiuni de tip și o linie de păr în același fișier de testare, astfel încât să puteți vedea ce combinație rezolvă cea mai mică caracteristică.
- Testați în condițiile reale din fabrică. Ventilația, umiditatea camerei și cât timp a funcționat tubul, toate schimbă rezultatul.
- Imprimați setările câștigătoare și lipiți-le pe aparat. Al doilea operator care ghiceste singur este modul în care moare un set bun de parametri.
Două capcane care merită denumite: focalizați mai întâi, apoi testați parametrii, pentru că a fi defocalizat cu un milimetru poate transforma o tăietură curată într-una pătată. Și mențineți asistența de aer moderată pe materialul subțire, sau peticele ușoare se vor deplasa pe pat la mijlocul lucrării, ceea ce este mai ales în cazul foilor stivuite cu adeziv.
Dincolo de piele: petice acrilice pe aceeași șapcă
Când un client dorește un petec mai dur, mai plat sau o culoare pe care pielea nu o poate oferi, același flux de lucru se extinde și la foile acrilice care pot fi laserizate. Tăieturile acrilice cu o margine curată, necarbonizată, se gravează într-un alb înghețat care se citește clar pe o față colorată și este disponibil în construcții cu un singur strat, cu două straturi și trei straturi, astfel încât o singură pilă tăiată poate produce mai multe combinații de culori. Mecanismul de gravare este diferit, astfel încât puterea și viteza trebuie retestate, dar fișierele de tăiere, dispozitivele și planul de extracție rămân aproape neschimbate.
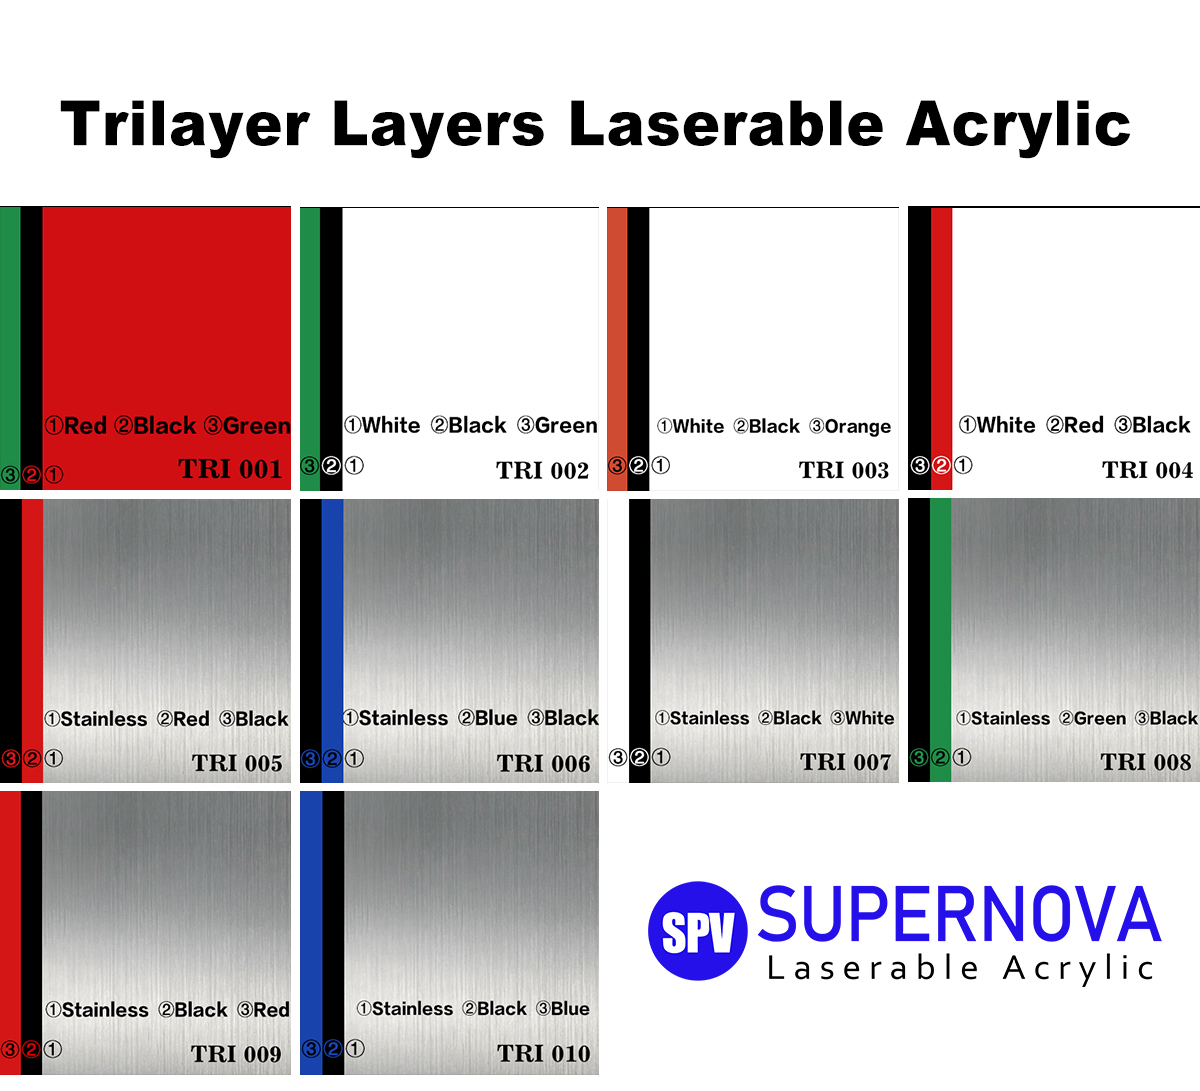 Foi acrilice laserabile Foi acrilice laserabile Vizualizare produs →
O listă de verificare pentru cumpărare înainte de a bloca o specificație goală
- Solicitați o probă fizică sau o fotografie a unei piese de testare gravate, nu o machetă redată. Contrastul este singurul lucru pe care nu-l poți judeca din imaginea unui produs.
- Confirmați tipul de adeziv și, dacă fasciculul va tăia stratul de adeziv, cum se comportă adezivul la temperatura de tăiere.
- Întrebați care este toleranța de grosime. Variația între loturi înseamnă reorientarea și reajustarea între expedieri.
- Întrebați dacă culoarea stratului superior poate fi personalizată. Dacă logo-ul unui client trebuie să se așeze pe o anumită culoare a mărcii, un strat personalizat de suprafață este mai fiabil decât urmărirea rezultatului cu setări.
- Verificați cum se comportă semifabricatul sub o margine de merrow sau o cusătură cusătură, deoarece stratul pe care aterizează acul decide dacă chenarul se închide curat sau se încrețește.
Varianta scurta: alegeți semifabricatul pentru contrast și consistență, alegeți mașina pentru producție și calitatea tăierii și nu lăsați niciodată un material nou să ajungă la producție fără o matrice de testare în spate.
Cea mai mare parte a frustrarii în gravarea peticelor vine din tratarea laserului ca variabilă care trebuie rezolvată. În practică, fasciculul este constant. Va face exact ceea ce permite materialul, nu mai mult, motiv pentru care atelierele care au rezultate consecvente tind să fie cele care își petrec prima oră pe selecție goală și a doua pe o grilă de testare. Obțineți materialul corect, reglați o dată și mașina devine cea mai puțin interesantă parte a procesului în cel mai bun mod posibil.
PREV: Petice din piele gravate cu laser: un ghid al cumpărătorului pentru spații libere care gravează curat
URMĂTORUL: Pielea artificială poate fi gravată cu laser? Da, dacă alegi materialul potrivit
Contactați-ne
Adresa ta de e-mail nu va fi publicată. Câmpurile obligatorii sunt marcate*
Categorii
Categoria de produs

Contactați-ne
Ai nevoie de ajutor? E-mail-ne acum
Blog
-
-
De ce să alegeți petice din piele gravate cu laser pentru modele personalizate de înaltă calitate? Când vine vsauba de modele personalizate pentru modă, brşiing și...
Read More -
Introducere în piele sintetică laser Ce este pielea cu laser? Pielea laserabilă se referă la un tip de material din piele sintetică conceput pentru a răspunde bine la ...
Read More -
Dezvăluirea lumii Coasters din piele: dincolo de vesela de masă Definirea coasterului: un accesoriu esențial pentru casă Înainte de a explora avantajele unice ale ...
Read More

-
86-15851089634

-
[email protected]

-
Camera 3110, clădirea 6, Jinrongcheng, bulevardul Shiji 5, districtul Yandu, orașul Yancheng, provincia Jiangsu, China

-
109#, Echipa 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, China, Cod poștal: 224000
- LINK-URI RAPIDE

